鼎捷MES推进工厂智能化 从制造执行到制造运营管理的升级之路
在制造业数字化转型的浪潮中,MES(制造执行系统)已成为连接计划层与设备层的关键枢纽。鼎捷MES作为面向制造企业的执行管理平台,正从传统的车间执行工具,演进为覆盖MES/MOM(制造运营管理)的整体解决方案,帮助企业推进工厂智能化。本文结合软服之家等相关企业管理服务视角,梳理鼎捷MES的核心能力、落地路径与价值逻辑。
一、为什么MES是工厂智能化的“中枢神经”
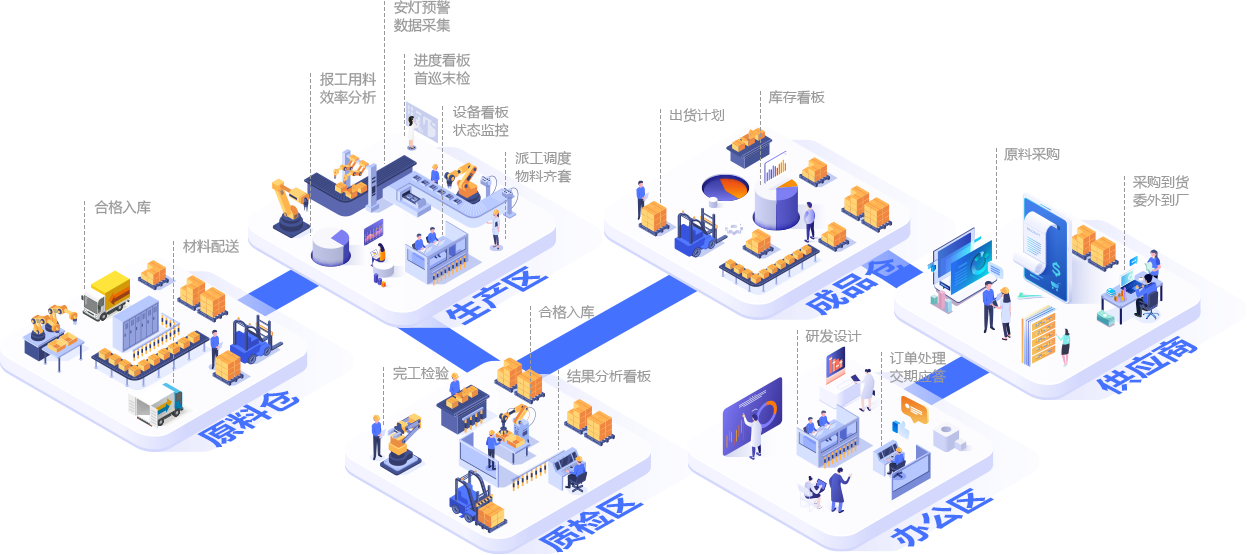
工厂智能化的本质,是让生产现场的数据可采集、过程可管控、决策可依据。ERP解决的是“计划与资源”问题,设备层解决的是“自动化执行”问题,而MES恰好处在两者之间,承担着工单下达、工序流转、质量追溯、设备状态监控、人员绩效统计等职责。没有MES,计划与现场之间就存在信息断层;有了MES,企业才能实现从“结果管理”向“过程管理”的转变。
二、鼎捷MES的核心功能轮廓
从制造执行角度,鼎捷MES通常覆盖以下关键模块:
- 生产工单管理:工单派发、工序报工、进度跟踪,使计划层指令直达现场。
- 质量与追溯管理:关键工序数据采集、不良品处理、批次与序列号追溯,满足质量管控与合规要求。
- 设备与工艺管理:设备状态监控、参数采集、工艺路线防错,减少人为失误。
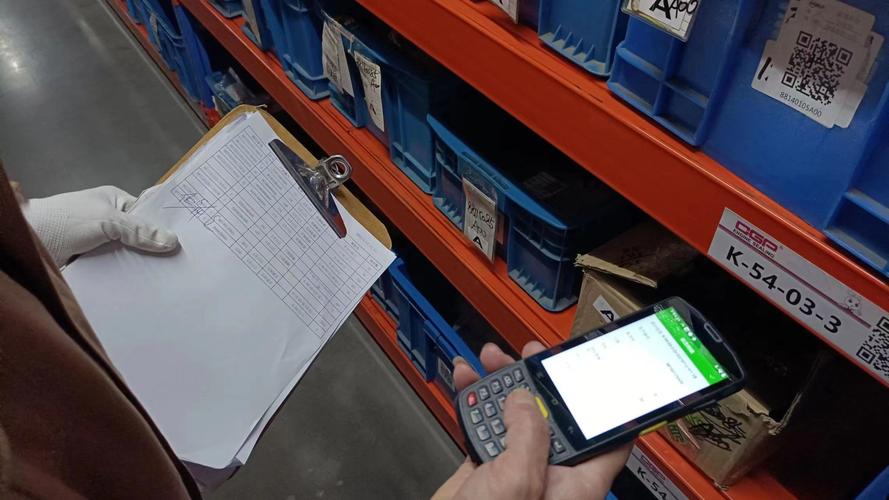
- 物料与在制品管理:线边仓管理、物料齐套校验、在制品流转记录。
- 绩效与看板:人员产出、设备稼动率、产线节拍等指标的实时可视化。
这些模块共同构成车间执行的数据底座,为后续的智能分析和持续改善提供依据。
三、从MES到MOM:运营管理视角的扩展
随着制造复杂度提升,单一的执行层系统已难以满足多工厂、多业态、全流程协同的需求。MOM(制造运营管理)在MES基础上进一步扩展,覆盖生产、质量、维护、库存等更广泛的运营域。鼎捷在MES/MOM方向的布局,强调的是“制造运营一体化”:
- 纵向打通:从ERP计划到MES执行,再到设备数据采集,形成闭环。
- 横向协同:生产、质量、设备、仓储等职能在同一平台上共享数据,减少部门墙。
- 多工厂复制:通过标准化模板与配置化能力,支撑集团化企业的多站点快速推广。
这一演进路径,正好回应了制造企业从“单点信息化”走向“整体运营优化”的现实需求。
四、落地路径:智能化不是一步到位
结合软服之家等企业服务平台的实践经验,鼎捷MES的落地通常遵循分阶段推进的思路:
第一阶段,夯实基础数据与流程标准化。包括物料编码、工艺路线、工序定义、设备台账等主数据的治理,以及报工、质检等核心流程的线上化。
第二阶段,实现现场透明化。通过数据采集与电子看板,让管理者实时掌握工单进度、质量异常和设备状态,缩短问题响应时间。
第三阶段,走向分析与优化。基于积累的执行数据,开展瓶颈分析、质量根因分析、设备预防性维护等,逐步引入规则引擎与智能算法。
第四阶段,协同与生态集成。与ERP、WMS、PLM、设备物联网平台等系统集成,形成覆盖全价值链的制造运营体系。
五、企业选型与实施建议
对于考虑引入鼎捷MES的企业,软服之家等企业管理服务渠道提供了选型参考与厂商对接的便利。但在实际推进中,还需注意几点:
- 明确业务痛点优先级:是先解决追溯难题,还是先提升设备利用率?目标不同,实施重点不同。
- 重视数据治理:MES的价值取决于数据质量,主数据不规范会导致系统“带病运行”。
- 关注行业适配性:离散制造与流程制造的MES需求差异明显,应考察厂商在所属行业的案例积累。
- 评估集成能力:MES不是孤岛,与ERP、自动化设备的接口能力直接影响整体效果。
- 分步投入、快速见效:避免一次性大而全的上线,以试点产线验证后再推广。
六、
工厂智能化不是购买一套软件就能完成的任务,而是管理理念、业务流程与数字技术持续融合的过程。鼎捷MES及其向MOM延伸的制造运营管理能力,为企业提供了从车间执行到运营协同的阶梯式路径。借助软服之家等企业管理服务平台的选型与信息服务,制造企业可以更理性地评估自身需求,稳步推进智能化升级,让数据真正转化为生产力。
如若转载,请注明出处:http://www.ymkchen.com/product/17.html
更新时间:2026-11-01 16:55:36